

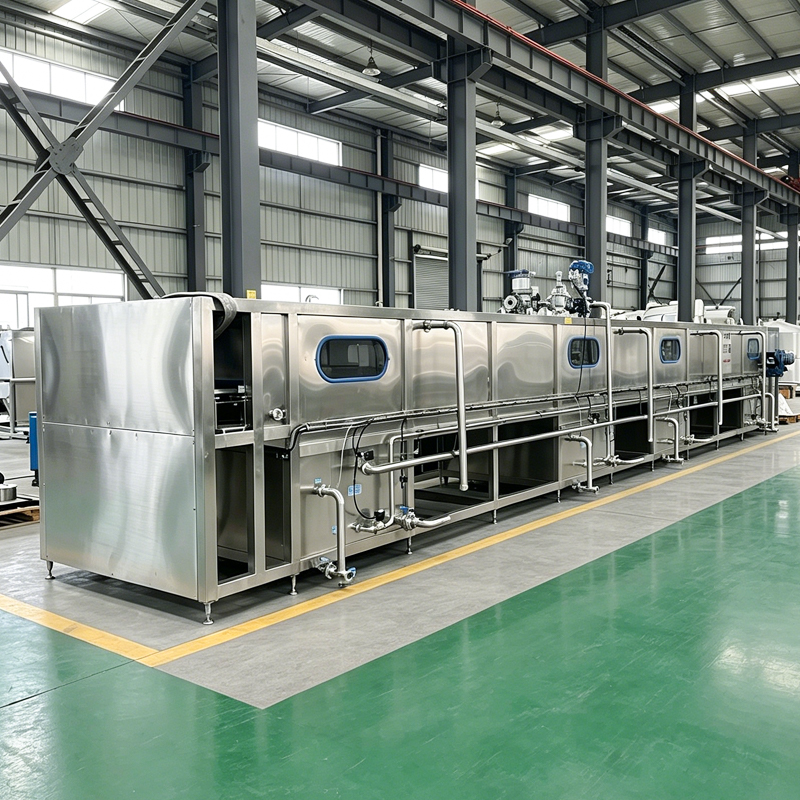
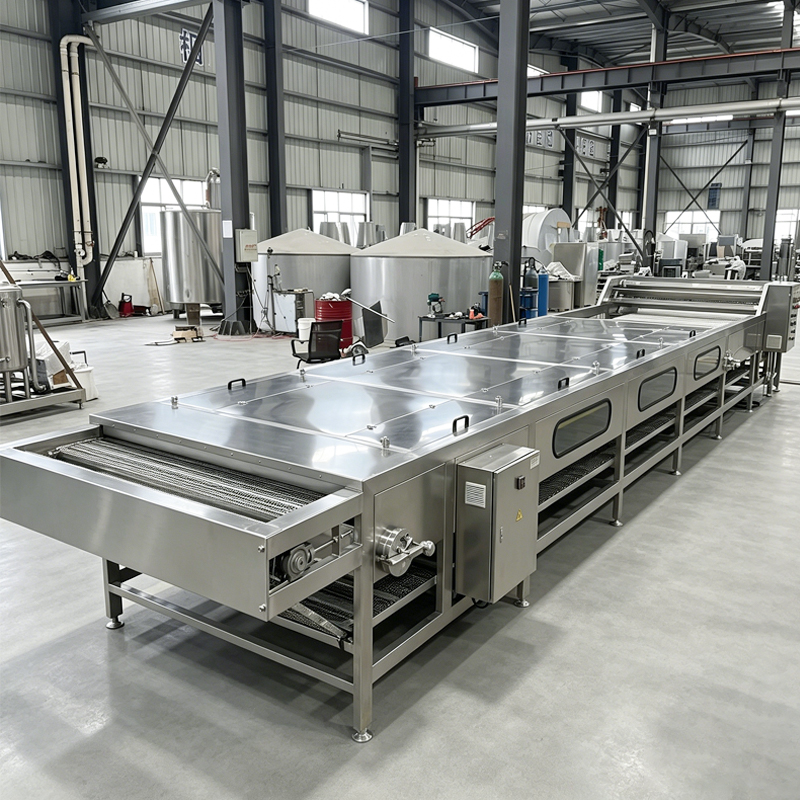
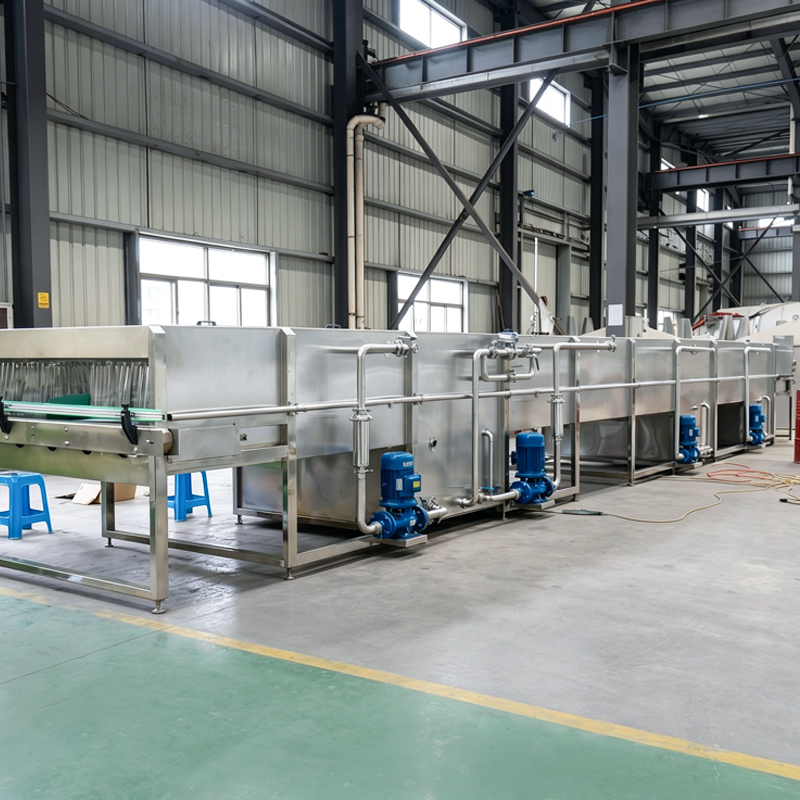
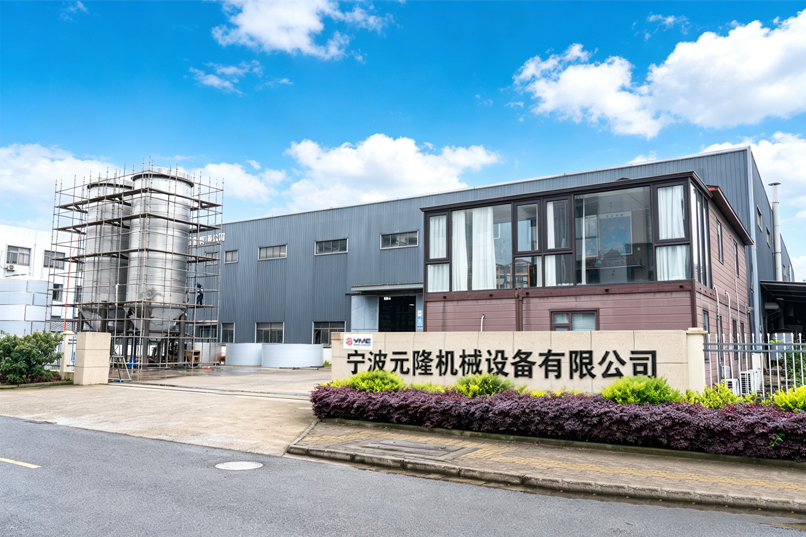
Founded in 2001, YME is headquartered in Ningbo, Zhejiang, China. We are a China Pasteurisateurs et refroidisseurs à tunnel Supplier and Custom Pasteurisateurs et refroidisseurs à tunnel Company, primarily stainless steel processing business with a modern manufacturing facility covering 6000m3. In recent years, our company has become one of the leaders in the stainless steel products industry, earning wide recognition from customers for our high-quality products and excellent service.
Le succès de YME repose sur la force de notre équipe dévouée, un groupe de professionnels passionnés qui combinent une expérience approfondie de l'industrie avec une volonté incessante d'innovation. Nos concepteurs, ingénieurs et personnel de production sont non seulement hautement qualifiés, mais suivent également en permanence une formation avancée pour rester à la pointe des tendances et des technologies de l'industrie. Cet engagement envers l’excellence nous permet de nous adapter de manière transparente aux projets de toute taille et complexité, en proposant des solutions sur mesure avec précision et créativité. C'est ce mélange d'expertise, d'avant-gardisme et d'esprit de collaboration qui nous permet de constamment dépasser les attentes de nos clients et de donner vie à des idées visionnaires.
Notre portée s'étend à travers le monde, depuis les centres de fabrication en Asie jusqu'aux marchés développés d'Europe, d'Amérique du Nord et d'Australie. Cette acceptation généralisée est le résultat direct des partenariats durables que nous avons cultivés avec des clients dans chaque région que nous servons. En fournissant constamment des équipements en acier inoxydable d’une qualité inégalée, nous avons bâti une base de confiance tournée vers l’avenir. Pour l’avenir, nous nous engageons à renforcer ces liens et à élargir notre famille mondiale, unis par une vision commune de l’excellence.
Le succès de YME repose sur la force de notre équipe dévouée, un groupe de professionnels passionnés qui combinent une expérience approfondie de l'industrie avec une volonté incessante d'innovation. Nos concepteurs, ingénieurs et personnel de production sont non seulement hautement qualifiés, mais suivent également en permanence une formation avancée pour rester à la pointe des tendances et des technologies de l'industrie. Cet engagement envers l’excellence nous permet de nous adapter de manière transparente aux projets de toute taille et complexité, en proposant des solutions sur mesure avec précision et créativité. C'est ce mélange d'expertise, d'avant-gardisme et d'esprit de collaboration qui nous permet de constamment dépasser les attentes de nos clients et de donner vie à des idées visionnaires.
Lorsqu'une cuve de 5 000 litres de moût de Pinot Noir passe de 22°C à 29°C en six heures, vous avez le choix : intervenir ou accepter l'acidité volatile et le fruit cuit qui s'ensuivent. La fermentation du vin n’est pas un jeu d’attente passif ; il s'agit d'un pr...
READ MORE