

À mesure que la production alimentaire et de boissons augmente, l’espace intérieur devient une priorité. Nos silos verticaux extérieurs sont la solution parfaite de stockage à grande échelle, const...
READ MORE
Cuves de fermentation commerciales : Guide de sélection pour les brasseries et les usines de boissons
Une brasserie passant de lots de 15 hL à 40 hL a récemment reçu deux devis pour ce qui semblait être un équipement identique : six fermenteurs coniques, des chemises de glycol, des boules de pulvérisation CIP. Le devis le moins cher était 22 % inférieur, et l'écart se situait sur trois lignes de la fiche technique : couverture de la gaine sur le cône, 304 au lieu de 316 L sur la coque mouillée et une pression de conception de 1 bar au lieu de 2,5 bar. Aucun de ces chiffres n'apparaît sur une étiquette de capacité, mais tous les trois déterminent si la cuve peut se carbonater, dans quelle mesure elle maintient la température pendant une fermentation rapide et combien de temps elle survit dans une cave humide en permanence.
Une cuve de fermentation commerciale est définie par quatre chiffres, et non par sa taille : volume utile, surface de la gaine par rapport à la température du liquide de refroidissement, pression de conception et finition de surface du métal en contact avec le fluide. La capacité nominale indique uniquement la quantité de liquide contenue dans une coque. Si vous êtes encore en train de clarifier les principes fondamentaux du navire avant de rédiger un cahier des charges, notre note sur à quoi sert une cuve de fermentation couvre d'abord les bases du processus.
Volume de travail, espace de tête et planification des lots
Les fermenteurs sont vendus au volume nominal, exploités en volume utile et protégés par un espace libre. Sur un réservoir de 2 000 L, le lot utilisable est généralement de 1 600 à 1 700 L, car la fermentation active génère de la mousse et une augmentation du niveau de liquide qui doit rester en dessous de la boule de pulvérisation et en dessous du haut de la zone de refroidissement. Remplissez un récipient à 95 % et vous perdrez du produit par le bras de soufflage ou la soupape de décharge dès le premier jour de forte consommation.
Une spécification qui indique « un volume utile de 80 % de l'espace libre nominal, minimum 20 % » est une spécification autour de laquelle vous pouvez concevoir une cave. Une spécification qui indique simplement « 2 000 L » est un numéro marketing. Demandez le volume utile en litres, le pourcentage d'espace libre et le niveau auquel se termine l'enveloppe supérieure ou la zone de refroidissement.
| Devoir | Volume de travail | Espace de tête | Note pratique |
|---|---|---|---|
| Fermentation primaire de bière blonde et de bière blonde | 80 à 85% du nominal | 15 à 20% | Prenez le chiffre le plus élevé pour les variétés de haute qualité et les moûts à haute densité. |
| Vin et cidre | 85 à 90% du nominal | 10 à 15% | Faible mousse, mais doit permettre le remontage et la gestion du bouchon |
| Kombucha et propagation de levure | 70 à 80% du nominal | 20 à 30% | La formation de mousse et la demande en oxygène sont toutes deux élevées au début du cycle |
| Fermentation du yaourt et des produits laitiers | 85 à 90% du nominal | 10 à 15% | Espace de tête also houses the agitator shaft and CIP device |
Vestes de refroidissement et contrôle de la température
La décision de refroidissement est prise en mètres carrés de surface de chemise, et non en nombre de réservoirs. Un fermenteur avec une seule zone couvrant uniquement la coque cylindrique tiendra confortablement entre 12 et 15 °C et aura ensuite du mal à faire descendre une bière de 20 °C à 2 °C pour un crash froid. La couverture conique, les enveloppes à deux zones et le glycol fourni entre moins 4 et moins 6 °C fournissent une force motrice supplémentaire. Pour les programmes de bière blonde, environ 1,2 à 1,5 mètres carrés de veste pour 10 hL de volume de travail est un point de départ réaliste, à vérifier par rapport à votre propre température de glycol et au temps de crash cible.
Le contrôle individuel de la température par récipient coûte plus cher au départ et est rentable en termes de cohérence. Sur une boucle partagée avec une seule vanne de régulation, chaque fermenteur dérive au gré de la demande de ses voisins. Grâce au contrôle par cuve, chaque réservoir possède son propre point de consigne et l'usine de glycol peut être dimensionnée en fonction d'une diversité réaliste au lieu d'une simultanéité dans le pire des cas.
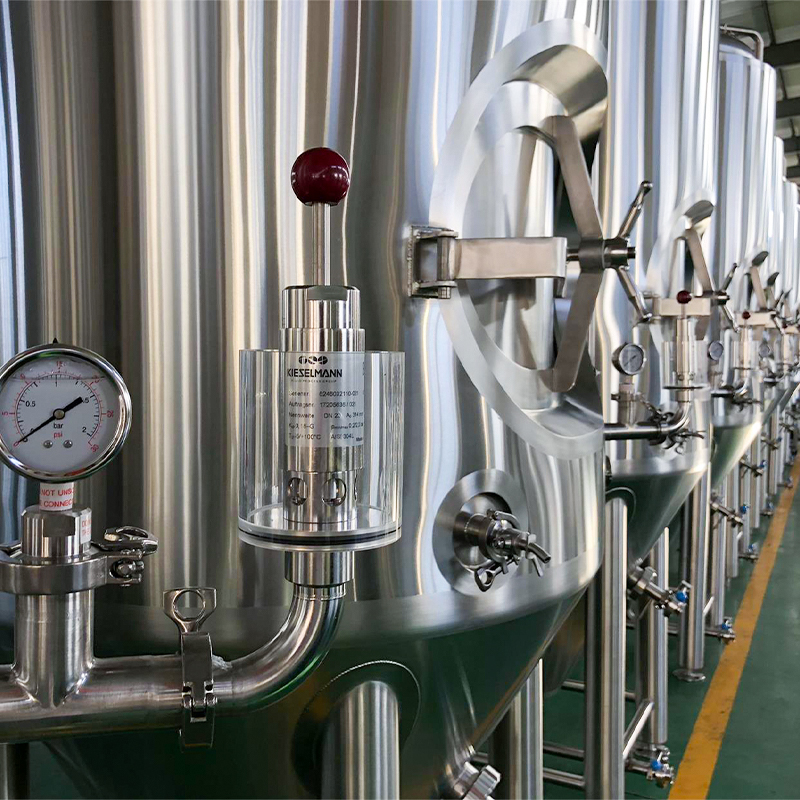 Fermenteur à contrôle de pression avec gaine de glycol pour cidre et bière blonde Montre comment le contrôle du glycol par cuve et une vanne de spunding prennent en charge la fermentation sous pression et le broyage à froid, tandis que les pressions nominales déterminent la capacité de carbonatation. Voir le produit →
Pression de conception, carbonatation et sécurité
La pression de conception décide de ce que vous pouvez faire à l'intérieur du même récipient. Un réservoir évalué à 0,5 bar fermentera et peut être poussé par le gaz, mais la carbonatation à 2,5 volumes de CO2 dans le récipient nécessite une classification plus élevée et un chemin de décharge certifié. Les étapes courantes sur le marché sont 1 bar, 1,5 bar et 2,5 à 3 bars ; chaque étape modifie l'épaisseur de la paroi, la conception du cône ou de la coupelle et le coût.
- Demandez trois chiffres documentés distincts : pression de conception, pression d'essai et réglage de la soupape de décharge.
- Confirmez si le récipient est conçu comme un récipient sous pression ou comme un réservoir atmosphérique avec un clapet anti-retour.
- Vérifiez que la jauge, la soupape de sécurité et la vanne d'échantillonnage peuvent toutes être atteintes en toute sécurité depuis la plate-forme par un seul opérateur.
Qualité et finition de surface de l'acier inoxydable
Le 304 gère le moût propre, la bière et la plupart des solutions sucrées. 316L est spécifié en présence d'une exposition au chlorure, d'une teneur plus élevée en sel, de produits laitiers, de jus de fruits acides ou d'agents de nettoyage contenant du chlorure. Le molybdène du 316L résiste aux piqûres et la qualité « L » à faible teneur en carbone protège les zones de soudure dans un récipient humide pendant la majeure partie de sa durée de vie.
La finition de surface, mesurée en Ra, compte autant que l'alliage. Un Ra de 0,8 µm ou mieux sur la surface mouillée donne un résultat nettoyable pour les produits laitiers, le kombucha et les produits biotechnologiques adjacents. Les soudures internes doivent être meulées à ras et décapées ou passivées, sans crevasses où les biofilms survivent à un cycle de lavage.
| Élément | Choix standard | Choix de mise à niveau | Risque si ignoré |
|---|---|---|---|
| Coquille mouillée | 304 | 316L | Piqûres au niveau des soudures sous nettoyage contenant du chlorure ou devoir de jus |
| Finition interne | Ra 0,8 µm ou mieux | Poli miroir Ra 0,4 µm | Rétention de biofilm et échec des tests sur écouvillon |
| Traitement des soudures | Sol et passivé | Entièrement rectifié avec passivation documentée | Corrosion caverneuse et joints qui fuient |
| Isolation | PU 50 mm avec revêtement | 80 à 100 mm, bardage étanche | Condensation, charge de glycol plus élevée, gaspillage d'énergie |
Conception hygiénique et compatibilité CIP
Les performances CIP sont intégrées à la géométrie. Un dispositif de pulvérisation dimensionné en fonction du diamètre du réservoir et positionné de manière à ce que le jet atteigne le sommet du cône et le dessous du trou d'homme nettoie le récipient en 20 à 30 minutes au débit, à la température et à la concentration corrects. Un appareil sous-dimensionné laisse des zones d’ombre, et ces zones d’ombre sont la source du prochain lot de bactéries lactiques.
Points à noter dans le bon de commande : pression de nettoyage de 1,5 à 2,5 bars au niveau de l'appareil, raccords tri-clamp ou DIN 11851, sol en pente évacuant vers un seul point bas, trou d'homme suffisamment grand pour une personne et vannes d'échantillonnage au-dessus de la conduite de liquide plutôt que dans la zone de levure.
Réservoirs coniques pour la production de bière
Un tank unitaire fermente et conditionne dans un seul récipient, c'est pourquoi la plupart des brasseries artisanales entre 5 hL et 100 hL les standardisent. Les éléments essentiels sont un cône de 60 degrés pour la collecte et même le drainage de la levure, un bras de soutirage placé au-dessus du lit de levure, une pierre de carbonatation, un port de houblon sec et une vanne d'échantillonnage. La géométrie du cône détermine également la quantité de bière claire que vous récupérez avant que le cône de levure ne soit perturbé.
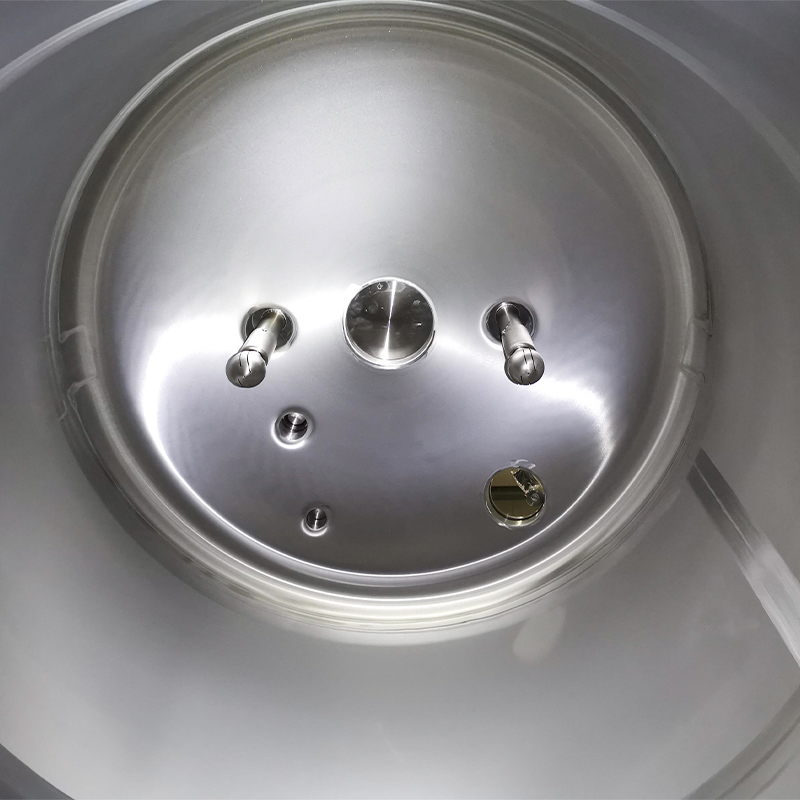 Unitank sanitaire SS316L pour les brasseries artisanales à grande échelle Le réservoir unitaire électro-poli avec CIP rotatif et port supérieur de houblonnage à sec prend en charge la fermentation et le conditionnement combinés, aidant ainsi à adapter le nombre de cuves aux programmes de brassage exigeants. Voir le produit →
Le nombre de réservoirs découle du programme de brassage et non de la surface au sol. Un brassage cinq fois par semaine avec une fermentation de neuf jours nécessite au moins dix récipients, plus un de plus pour le conditionnement ou la rotation de nettoyage. Sous-estimer ce nombre est l'erreur la plus courante dans une nouvelle cave : les cuves arrivent, le planning est écrit et la charge de refroidissement ainsi que la rotation CIP supposent un nombre de cuves qui n'existe pas.
Vin, Cidre et Kombucha Duty
Les cuves pour le vin, le cidre et le kombucha sont construites autour de priorités différentes de celles des cuves à bière : des passages d'homme plus larges pour la manipulation des fruits et des grignons, une agitation plus douce pour la macération et, dans certains cas, des conceptions à capacité variable qui permettent à une cuve de fonctionner à 60 % ou 100 % de remplissage sans perte de performances de refroidissement. La stratégie en matière d'oxygène s'inverse également, car le kombucha et le cidre bénéficient d'un oxygène contrôlé dès le début, tandis que le vin a besoin d'en être protégé après la fermentation primaire.
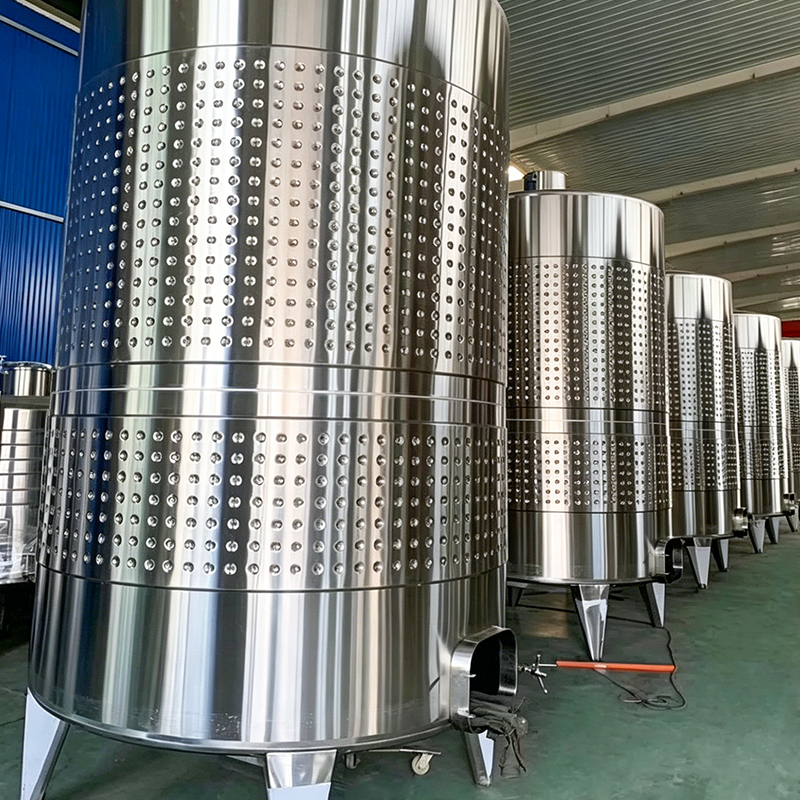 Cuve de fermentation de vin à capacité variable avec couvercle flottant La conception à couvercle flottant élimine l'espace libre pour protéger les arômes délicats tout en s'adaptant à différents niveaux de remplissage, et partage les équipements de cave et les procédures de nettoyage dans toute la gamme de réservoirs. Voir le produit →
La propagation des levures ajoute sa propre exigence : un récipient stérile, aéré et bien mélangé avec un contrôle strict de la température et des ports dimensionnés pour une hygiène de type laboratoire. Parce que cette famille partage la même coque, la même veste et la même plateforme d'ajustement que la gamme plus large. cuve de fermentation du vin et du cidre la gamme, les pièces de rechange, les joints et les procédures CIP restent cohérents dans toute la cave.
Une liste de contrôle des spécifications avant de commander
- Volume utile en litres, pourcentage d'espace libre et niveau où se termine la zone de refroidissement supérieure.
- Surface de la veste par 10 hL, nombre de zones, température d'alimentation en glycol et temps de crash requis.
- Pression de conception, pression d'essai et réglage de la soupape de décharge, chacun documenté séparément.
- Nuance d'alliage pour la coque et la chemise, plus un chiffre Ra et une norme de traitement des soudures.
- Norme de raccordement, débit du dispositif de pulvérisation, taille du passage d'homme et positions des vannes.
- Portée du contrôle : contrôle de la température par cuve, type de capteur, enregistrement des données et points d'alarme.
Planification des coûts, des délais et de l'installation
Les écarts de prix entre les offres proviennent généralement de quatre variables cachées : la surface de la gaine, la qualité de l'alliage, l'épaisseur de l'isolation et le niveau d'automatisation. Un navire moins cher est rarement moins cher pour les mêmes spécifications, demandez donc à chaque fournisseur de proposer un devis par rapport au même calendrier d'articles avant de comparer les totaux. Les navires personnalisés fonctionnent généralement entre 10 et 16 semaines à compter de l'approbation des dessins, plus le temps d'expédition, de gréement et de mise en service sur site.
La planification de l’installation est l’endroit où les projets glissent. La hauteur de la cave détermine si un réservoir peut tenir debout sous la tuyauterie, la charge au sol et les points d'ancrage doivent être confirmés avant la livraison, et les conduites de glycol doivent être dimensionnées pour la charge totale connectée plutôt que pour la moyenne. La confirmation précoce de ces trois éléments permet de garder la semaine de mise en service courte et prévisible.
La règle pratique : achetez des cuves de fermentation en fonction de vos données de processus, et non en fonction d'une étiquette de capacité. Le volume, la surface de la chemise, la pression nominale et la finition sont les quatre chiffres qui déterminent si la cave fonctionne comme prévu la première année et si elle fonctionne toujours la dixième année.
Actualités
-
-
Trouver un équilibre entre un brassage de qualité professionnelle et un espace au sol limité est le plus grand obstacle pour les brasseries urbaines. Notre microbrasserie modulaire à 2 cuves maximi...
READ MORE -
Les fluctuations de la température ambiante peuvent ruiner la consistance des ingrédients de haute pureté et des fluides biologiques. Notre réservoir de rétention isolé SS316L résout ce problème en...
READ MORE -
La production de grands volumes de liquides intraveineux (IV) nécessite un équilibre constant et aseptique entre les stations de mélange et les lignes de remplissage. Notre réservoir tampon stérile...
READ MORE -
Dans la production à grande échelle d’agents de nettoyage, il est essentiel de trouver un équilibre entre rentabilité et longévité structurelle. Ce réservoir de stockage en vrac horizontal SS304 es...
READ MORE -
Le traitement de matériaux à haute viscosité comme le sirop entraîne souvent des pertes d'énergie importantes et des temps de chauffage lents dans les réservoirs non isolés. Notre réservoir à ...
READ MORE
Équipement YME
-
Rapide Liens
Accueil Produits À propos Solution Service Actualités Contacter -
Produits Catégorie
Réservoirs de mélange Réservoirs de stockage Cuves de fermentation Équipement de brassage Systèmes de nettoyage CIP Pasteurisateurs Solutions clés en main pour les boissons et les produits laitiers
Dernier Mises à jour
-
Guide des cuves à vin en acier inoxydable : types, matériaux et considérations de conception
2026/10/16 -
Cuves de fermentation commerciales : Guide de sélection pour les brasseries et les usines de boissons
2026/10/10 -
Guide de conception des réservoirs de mélange : dimensionnement, agitateurs, vestes, détails sanitaires
2026/09/29
-
-
Bienvenue à Visitez-nous
No. 15 Yinghua Road, parc industriel de Chengdong, ville de Daxu, comté de Xiangshan, ville de Ningbo, province du Zhejiang, Chine -
Appeler Nous
• Mob: +86 0574 6583 9268 -
Contacter Nous en ligne
• info@ymeequipment.com
Copyright© YME Equipment Co., Ltd. Tous droits réservés.
Fabricant d’équipement de traitement des fluides OEM/ODM
Fournisseur d'équipement de brasserie
